IPC-A-600 vs. IPC-A-610: ¿Cuál es la diferencia?
Sep 27, 2026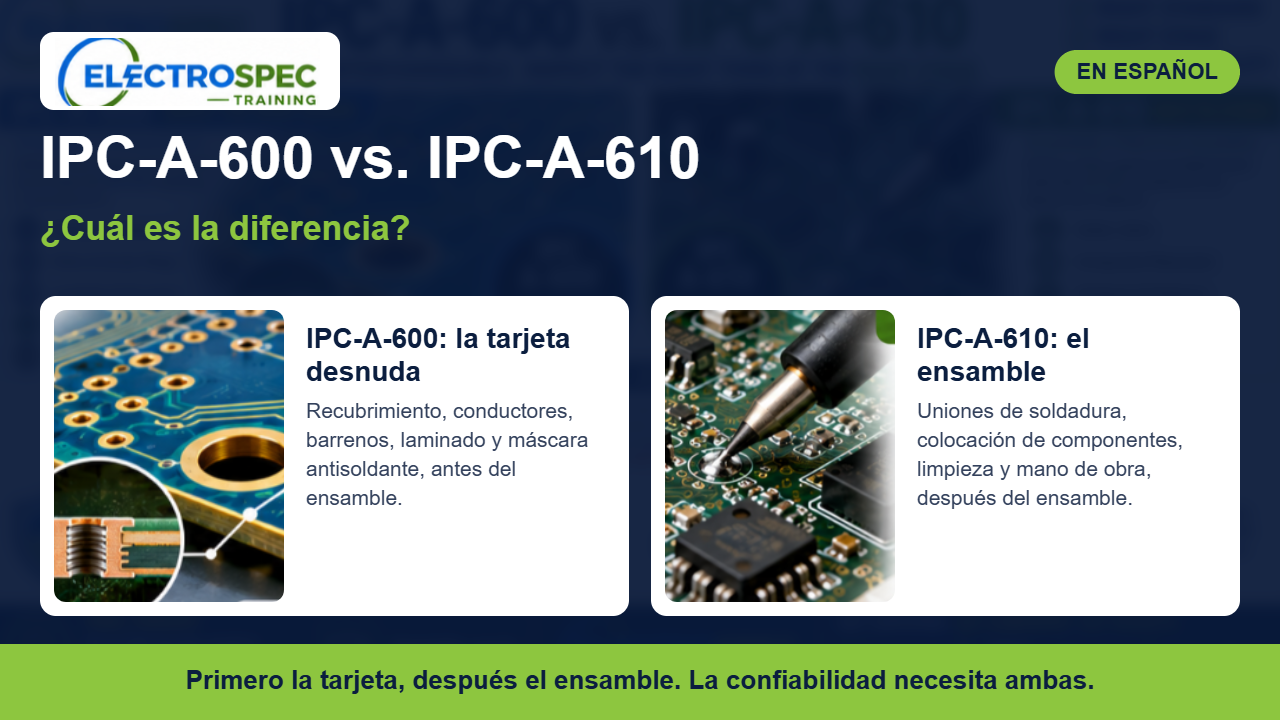
IPC-A-600 e IPC-A-610 suenan casi igual. No lo son, y confundirlas lleva a inspeccionar lo incorrecto en la etapa equivocada.
Esta es la diferencia, explicada de forma clara.
IPC-A-600 trata sobre la tarjeta desnuda
IPC-A-600, Aceptabilidad de tarjetas impresas, define cómo debe verse una tarjeta de circuito impreso aceptable antes de montar cualquier componente.
Cubre la tarjeta fabricada en sí: recubrimiento metálico, conductores, barrenos, laminado, máscara antisoldante y la estructura interna que se observa en un microcorte. Es el estándar de aceptación para lo que sale del taller de fabricación.
IPC-A-610 trata sobre el ensamble
IPC-A-610, Aceptabilidad de ensambles electrónicos, define cómo debe verse una tarjeta ensamblada después de colocar y soldar los componentes.
Cubre uniones de soldadura, colocación de componentes, herrajes, limpieza y la mano de obra del ensamble poblado. Es el estándar de aceptación para lo que sale de la línea de producción.
Primero la tarjeta, después el ensamble
Los dos estándares corresponden a dos etapas del mismo producto:
- IPC-A-600: la tarjeta tal como se fabricó, antes del ensamble.
- IPC-A-610: la tarjeta ya ensamblada, con componentes y soldadura.
Un defecto que IPC-A-600 debió detectar, como un vacío en el recubrimiento, una delaminación o un anillo anular fuera de especificación, puede pasar directo al ensamble y aparecer como una falla en campo que ninguna inspección IPC-A-610 habría evitado.
Métodos de inspección diferentes
La inspección IPC-A-610 es principalmente visual, con apoyo de aumento, y se enfoca en lo que se ve en el ensamble terminado: filetes de soldadura, orientación de componentes, daños y limpieza.
IPC-A-600 incluye características visibles, pero también condiciones internas que solo se evalúan con microcortes: espesor del recubrimiento dentro de los barrenos, registro entre capas, vacíos internos y separaciones. Por eso una evaluación completa de la tarjeta desnuda suele combinar la inspección visual de recibo con los reportes de microcorte del fabricante.
Ambos usan clases de producto
IPC-A-600 e IPC-A-610 usan Clase 1, Clase 2 y Clase 3 para ajustar los criterios de aceptación al uso final del producto. La misma condición puede ser aceptable en una clase y defecto en otra. La clase indicada en el plano o en la orden de compra aplica tanto a la tarjeta como al ensamble.
Un ejemplo práctico
Imagine una tarjeta con recubrimiento de cobre ligeramente delgado en algunos barrenos metalizados. En la etapa de tarjeta desnuda, los criterios de IPC-A-600 determinan si ese recubrimiento es aceptable para la clase requerida. Si no se detecta, la tarjeta pasa a ensamble, donde la inspección IPC-A-610 puede encontrar uniones de soldadura perfectas en esos mismos barrenos.
El ensamble se acepta. Meses después, los ciclos térmicos agrietan el barril delgado y el producto falla de forma intermitente. El defecto siempre fue de la tarjeta desnuda; simplemente nunca se evaluó con el estándar correcto.
¿Qué certificación le conviene?
- Inspección de recibo, calidad de proveedores y fabricación: IPC-A-600.
- Inspección de producción y aceptación de mano de obra: IPC-A-610.
- Ingeniería de calidad y análisis de causa raíz: ambas.
Reflexión final
IPC-A-600 decide si la tarjeta se fabricó bien. IPC-A-610 decide si se ensambló bien. La confiabilidad necesita ambas respuestas.
ElectroSpec ofrece preparación en español, a su propio ritmo y con examen supervisado en línea, para ambas certificaciones: